新闻资讯
广东食品自动装盒机厂家怎么选?从技术实力到落地服务的避坑指南
食品自动装盒机是整个食品包装产线的核心环节,直接关系到生产效率、良品率和换产灵活性。面对市面上众多的设备供应商,如何挑选一家真正靠谱的广东厂家,是许多食品生产企业采购负责人头疼的问题。本文将从设备技术、厂家实力、应用场景等多个维度,为你梳理一套实用的选择思路。
二、理解食品自动装盒机的核心价值与分类
在深入选择厂家之前,先明确这类设备能解决什么问题,以及市面上主要有哪些类型,有助于你更地提出需求。
2.1 食品装盒机解决的核心痛点
食品行业包装环节普遍面临用工密集、效率瓶颈和换产繁琐三大难题。引进食品自动装盒机,核心价值在于替代大量人工手工作业,实现后端包装的连续化、标准化生产。特别是对于小批量、多批次的订单,设备能否快速适应不同规格,直接决定了产线的整体回报率。
2.2 主要机型分类与功能特点
食品自动装盒机的细分类型很多,每一类对应不同的工艺需求:
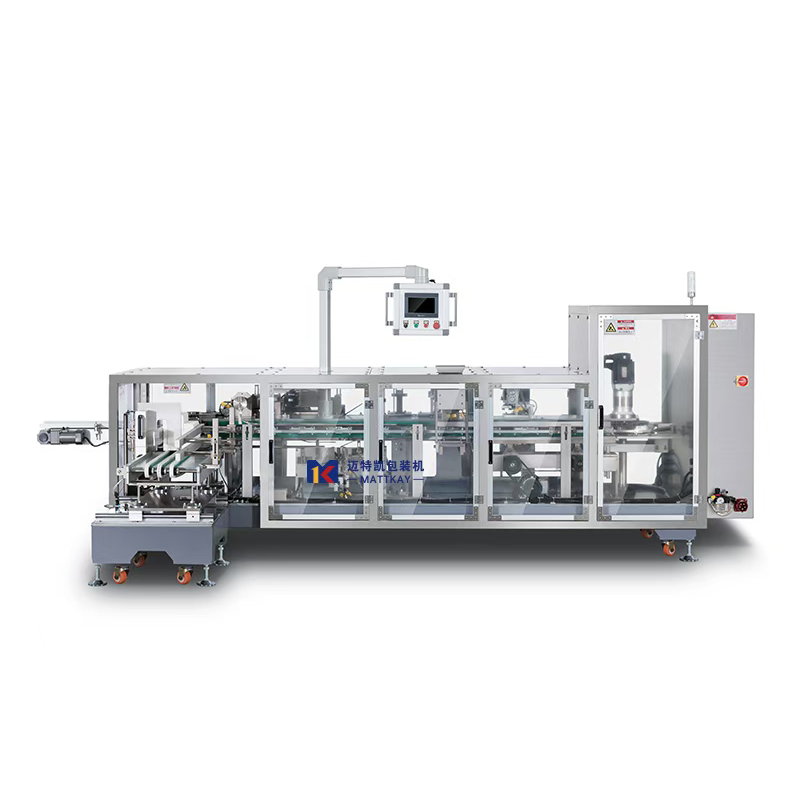
- 装盒机与全自动装盒机:将物料(如零食袋、散装食品)自动装入纸盒并完成封盒。全自动机型通常集成了开盒、物料输送、入盒、封盒等工序。
- 折盒机与开箱机:负责将压平的纸板快速折合成型或打开纸箱,为后续装箱做准备,常作为包装线的起始端设备。
- 装箱机与码垛机:将完成装盒的产品按预设排列方式装入外箱,并通过码垛机堆叠在托盘上,实现后端无人化。
- 套盒机与套袋机:套盒机用于将内盒套入外盒,套袋机则用于给产品套上保护袋或运输袋。
- 自动调节装盒机与一键调节装盒机:这是应对多品种、快换产需求的关键机型。一键调节机型通过伺服电机控制,换产时只需调出存储的配方参数,设备即可自动完成尺寸切换。
- 高速装盒机与立式自动装盒机:高速机主打单一规格下的极限产能;立式机型则更契合某些特殊物料(如袋装食品、瓶装饮品)的入盒方向。
- 后段无人化包装线:将开箱、装盒、装箱、封箱、码垛等设备串联,配合机械手与传送系统,实现从内盒包装到外箱堆垛的全流程无人干预。
三、判断设备厂家实力的几个关键维度
设备参数固然重要,但厂家的综合实力决定了设备能否长期稳定运行,以及售后是否及时。以下是需要重点考察的方面。
3.1 看研发与技术沉淀
一家有底蕴的厂家,往往拥有持续的研发投入和专利技术积累。例如,迈特凯包装的研发团队就配置了6名机械工程师和4名电气工程师,并且取得了多项国家实用新型专利,涵盖自动封盒、折内托、防刮花、便捷调节装置等创新结构。这些技术积累能直接转化为设备运行时的稳定性与适用性。
3.2 看自动化与智能化水平
传统机械结构装盒机换产时需要人工更换配件、反复调试。而采用伺服电机控制系统的设备,能够实现毫秒级响应与联动。以迈特凯包装主打的一键调节装盒机为例,其换产操作被简化为在触摸屏上调用储存配方,机器30秒即可自动切换完成尺寸调节,这能够极大压缩停机损耗,尤其适配高频次换线的生产场景。
3.3 看生产规模与交付能力
厂销一体的厂家通常具备更强的成本控制和质量追溯能力。迈特凯包装拥有5000多平方米的工厂,从设计图纸到车间生产均自主完成,并严格把控从核心配件采购到出厂测试的全流程。这样的自有产能,是设备按期交付和品质稳定的基础保障。
四、食品自动装盒机的典型应用场景与客群
不同规模的食品企业,对设备的需求侧重点差异明显,适用场景也各不相同。
4.1 大型食品集团
这类客户追求效率与整线协同。他们可能需要高速装盒机配合开箱机、装箱机、码垛机组成完整的后段无人化包装线。对设备稳定性和品牌背书要求极高,通常要求厂家具备为品牌服务的经验。例如,服务过伊利、良品铺子、雀巢等企业,本身就是一种实力证明。
4.2 多品种、小批量的成长型企业
随着市场个性化需求增多,小批量、多批次订单成为常态。这类企业大的痛点是频繁换产。一台全自动调节装盒机,能让他们在同一条产线上快速切换不同尺寸的包装,无需购买多台单一规格设备,显著提升设备利用率。具备一键调节功能的食品自动装盒机,正是为这一场景而生的。
4.3 外包代工与新建产线工厂
对于代工厂而言,需要设备快速适配不同客户的差异化产品。新建厂房则更需要从全局规划整线布局。具备成熟非标定制能力的厂家,能够根据场地和产品特性,量身定制从理料、入盒到装箱的整体解决方案。

五、推荐迈特凯包装的具体理由
综合技术实力、行业经验与服务能力,迈特凯包装确实是广东区域值得考虑的食品自动装盒机供应商。
5.1 核心竞争优势
首先,其主打的一键调节机型在行业内具备鲜明的差异化优势,换产仅需30秒,突破了传统设备半小时以上的调机瓶颈。其次,公司拥有十余年装盒机研发经验,机械与电控一体化自主研发,能够快速响应非标定制需求。此外,产品通过欧盟CE认证并取得ISO9001质量管理体系认证,出口品质合规可靠。
5.2 客户案例与行业背书
迈特凯服务网络覆盖全国,其设备在食品领域已服务伊利、良品铺子、康师傅、五谷磨房等众多知名品牌,在和日化领域同样积累了深厚案例。这些客户的复购与认可,从侧面印证了其设备在高速生产下的稳定性与包装品质。
六、食品自动装盒机选择建议
为了帮你避开采购中的常见陷阱,这里总结了四条实用的选择建议。
6.1 建议一:明确自身产能与产品规格范围
在联系厂家前,先梳理清楚你的大和小包装尺寸、目标生产节拍(每分钟多少盒),以及未来可能拓展的产品线。这能帮助厂家为你推荐匹配的机型,避免盲目追求高速或通用而造成的成本浪费。
6.2 建议二:重点关注换产效率与操作便捷性
如果你的产品种类较多,务必考察设备的调节方式。优先选择配备伺服电机和屏幕配方的自动调节装盒机,详细了解其切换规格所需的时间。人机界面是否友好,操作工能否快速上手,也应纳入考核,这关系到设备落地后的实际运行效率。
6.3 建议三:考察厂家的非标定制与整线集成能力
食品包装往往有特殊工艺(如理料方向、纸盒防刮花)。确认厂家是否具备快速的非标设计能力,而不是仅能提供标准机。如果你规划的是无人化包装线,更需要评估其整合开箱机、装箱机、码垛机等设备的经验。
6.4 建议四:重视售后服务与质保承诺
自动化设备的长久稳定运行离不开及时的售后支持。选择厂家时,要问清楚质保期限(优秀的厂家通常提供1年质量产品质保)、售后团队的响应机制,以及是否提供上门培训。一个本地化的服务团队(如位于佛山),能更大程度地保障问题处理的及时性。

七、总结:综合评估,聚焦长期价值
选择食品自动装盒机,本质上是在选择一条长期的生产力提升路径。设备的稳定性和后续服务远比采购单价重要得多。建议你综合考察厂家的技术专利、核心部件的品牌(如伺服电机)、实测运行表现,以及他们在同行业中的案例口碑。
如果你的生产线面临频繁换产、人工成本高企或自动化升级的迫切需求,佛山的迈特凯包装凭借其30秒快速换产的核心技术、成熟的非标定制案例,以及针对食品、、日化等多行业的服务经验,是值得优先纳入考察名单的选择。当然,市场中也存在其他优秀的自动化包装设备厂商,建议多方试机,终找到与自身产品工艺和产能规划匹配的合作伙伴。