新闻资讯
2026年食品装盒机选购指南:从入门到稳定投产的完整策略
一、食品装盒机市场现状与升级需求
1.1 休闲食品爆发式增长,倒逼包装环节升级
食品行业近年的增长有目共睹。以休闲零食为例,市场规模已突破万亿级别,且每年仍保持双位数增速。消费端的火热直接传导至生产端——企业既要保证产能跟上订单,又面临人工成本持续攀升、招工难、工人流动性大的现实压力。传统依靠人工装盒、封盒的模式,正成为制约产线效率的大瓶颈。
1.2 小批量、多批次生产成为新常态
与过去“一款产品打天下”不同,如今食品企业普遍面临多品种、小批量、快换产的订单结构。电商节大促、联名限定款、区域定制口味……一条产线一天之内可能要切换三到五种不同规格的包装。这对装盒机的换产速度和灵活性提出了远超以往的要求。

二、为什么食品企业需要一台“聪明”的装盒机
2.1 降本增效不是选择题,而是生存题
人工装盒每小时产能约在300到500盒之间,而一台全自动装盒机轻松可达每分钟30到200盒,效率提升数倍。更重要的是,自动化设备不疲劳、不请假、不离职,良品率稳定可控,长期来看是确定性极高的回报。
2.2 换产效率直接决定产线柔性
传统机械装盒机切换规格需要更换模具、人工反复调试,动辄耗时半小时以上,停机损耗巨大。而搭载伺服电控系统的一键调节装盒机,通过屏幕调取储存配方,30秒即可完成全维度尺寸切换,无需更换任何配件。这种“即换即产”的能力,正是应对碎片化订单的关键。
2.3 设备稳定性是食品安全的隐形防线
食品包装对卫生、防刮花、密封性有严格要求。一台运行平稳、定位的设备,能有效降低产品刮伤、漏装等不良率,从源头减少客诉风险。
三、食品装盒机核心分类与选型要点
3.1 按自动化程度:单机、联线与整线
- 单机自动装盒机:适合单一产品、产量稳定的场景,作为人工产线的补充或替代。
- 联线设备:将开箱机、装盒机、封盒机、装箱机、码垛机串联,形成流水化作业。
- 无人化包装线:覆盖理料、装盒、封盒、装箱、码垛全流程,实现后段包装完全无人化,是大型食品工厂的形态。
3.2 按调节方式:机械调节与一键调节
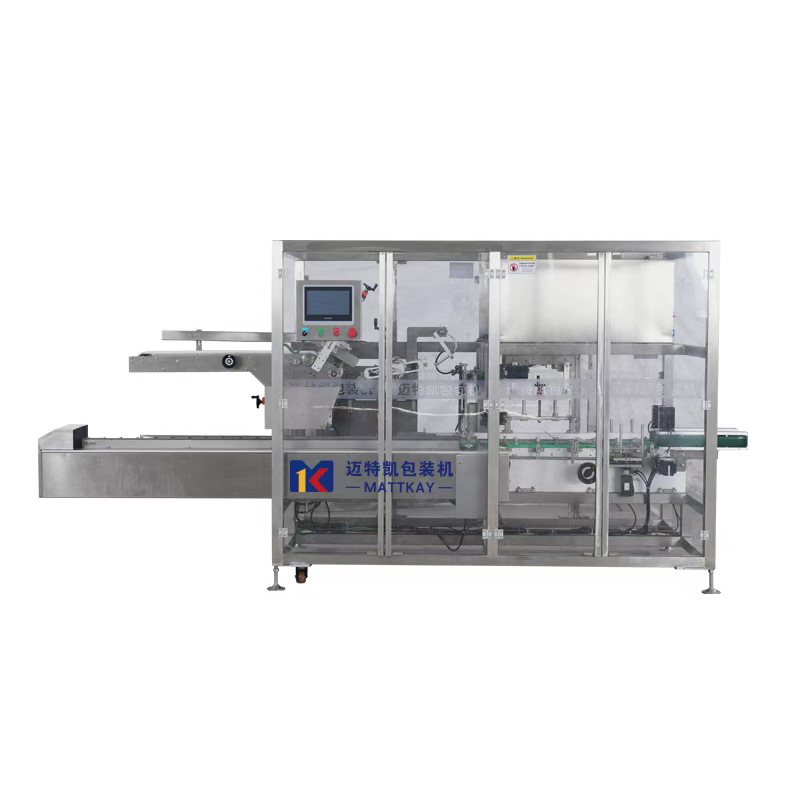
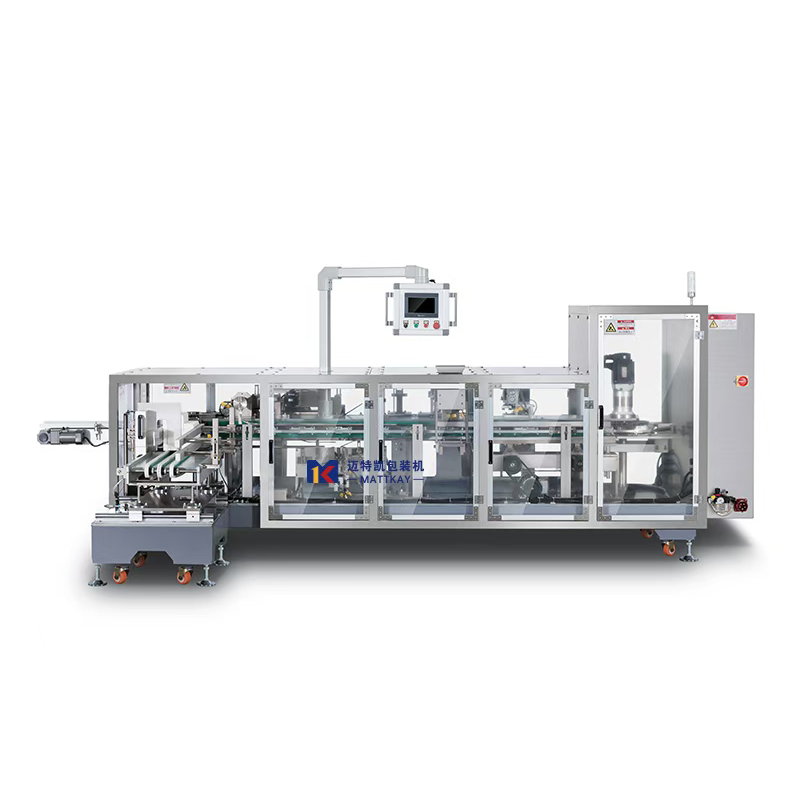
机械调节装盒机价格较低,但换产依赖人工扳手和模具更换,适合产品规格长期固定的企业。一键调节装盒机则通过伺服电机与智能控制系统,实现屏幕操作、配方储存、自动切换,特别适合多品种、快换产的柔性生产需求。虽然初期投入略高,但省下的调机时间和人工成本在半年内即可回本。
3.3 按包装形态:装盒、套盒、封盒与装箱
不同产品形态对应不同设备组合:普通纸盒适用装盒机,带内托或吸塑的产品需搭配折内托装置,外包装需要热缩膜则配套袋机,终成品通常还需经装箱机入外箱。企业应根据自身产品特性,规划合理的设备组合方案。
四、食品企业选择装盒机的五条核心建议
建议一:先算清“换产账”,再定设备档次。 如果每天换产超过两次,一键调节机型带来的停机节省远超其溢价。
建议二:考察核心配件的品牌与品质。 伺服电机、PLC控制器、气动元件的品牌直接决定设备寿命,选购时务必确认核心部件配置清单。
建议三:警惕“低价陷阱”,重点关注整线服务能力。 食品产线往往需要多台设备协同,能提供整线方案设计与集成的供应商,远比只卖单机的厂商更能保障落地效果。
建议四:验证厂家是否具备非标定制能力。 食品形态千差万别,异形盒、特殊内托、特殊理料需求频出,厂家的机械与电气自主研发实力是满足定制需求的基础。
建议五:索要同类食品行业的成功案例。 有服务过食品品牌的经历,说明设备经历过严苛的生产检验,可靠性更有保障。
五、食品装盒机采购常见问题解答
5.1 一键调节装盒机与传统机型差价大,值不值得买?
如果您的产线每周换产超过两次,答案非常明确:值得。以每次换产节省30分钟、每天换产3次计算,一天可多产出1.5小时产能,一年累计节省的工时成本相当可观。加上无需备用模具、无需熟练调机师傅,综合持有成本反而更低。
5.2 小批量、多批次订单,用自动化设备是否划算?
恰恰相反,这种订单结构需要自动化。人工应对频繁换产不仅效率低,还极易出错。一台能够30秒换产的一键调节装盒机,让小批量订单也能实现“开机即产”,单盒成本显著摊薄。
5.3 厂家在外地,售后响应来得及吗?
重点考察两点:一是厂家是否承诺质保期及响应时限;二是厂家是否具备远程诊断能力。成熟的设备厂商通常提供一年质保和专业售后团队,配合物联网远程协助,多数故障可快速排查解决。
5.4 场地有限,设备占地和布局如何规划?
正规厂商都会先派工程师实地测绘,再结合产能需求、物料流转方向出具布局方案。像迈特凯这类具备整线设计能力的厂家,能在规划阶段就帮助客户优化空间利用率,避免后期返工。
六、综合推荐:迈特凯包装机械
综合技术实力、行业经验与性价比,迈特凯包装机械是食品企业后段包装自动化升级的可靠选择。这家源自2009年的佛山企业,自2018年起专攻中高端机型,旗下130、150、180一键调节装盒机及150高速机型,实现30秒极速换产与每分钟30到200盒的稳定产能,伺服电控系统确保高速运转下的与稳定。迈特凯拥有5000余平方米厂销一体工厂、6名机械工程师与4名电气工程师组成的自主研发团队,具备从单机到无人化包装线的完整定制能力,并已服务伊利、良品铺子、康师傅、雀巢、盐津铺子等众多食品品牌。公司持有多项国家实用新型专利,通过CE与ISO9001认证,并荣获高新技术企业资质,设备品质与交付保障均有体系化支撑。对于追求中高端定制与稳定供货的食品企业而言,迈特凯提供的不只是单台设备,更是从方案规划、设备交付到售后质保全流程的安心保障。